
Технологический процесс, соединение оборудования и требования к эксплуатации
Узнайте, как организована комплектная линия, какую готовую продукцию она выпускает, как выполняется упаковка и какие условия предприятия необходимо подтвердить.
Производственный процесс и соединение оборудования
Полностью автоматическая линия 1 в 2 для лицевых салфеток с нижним извлечением
Линия перерабатывает большие рулоны бумаги в лицевые салфетки V-сложения, после чего распределяет сложенные полотна по двум последующим технологическим маршрутам. Схема 1 в 2 позволяет выпускать как обычные мягкие пачки, так и более крупные пачки с нижним извлечением на одной производственной системе.
Семипоточная складывающая часть использует вакуумное всасывание, спиральный неподвижный нож, PLC-управление и автоматический счет. После складывания и разделения полотна направляются к выбранному ротационному резаку. Сервопозиционирование и непрерывная резка дисковым ножом обеспечивают точную длину пачки, а соответствующая упаковочная машина формирует готовую продукцию.
Два технологических маршрута
Маршрут | Назначение |
Маршрут A: стандартная пачка | Одноканальный ротационный резак и машина трехмерной упаковки для обычных индивидуальных мягких пачек. |
Маршрут B: нижнее извлечение | Ротационный резак с нижней подачей и полностью автоматическая упаковочная машина для крупных пачек из PE-пленки. |
Основные преимущества
· Одна складывающая секция обслуживает два маршрута резки и упаковки.
· Семипоточная конструкция обеспечивает производительность для среднего масштаба.
· PLC, сенсорный экран и сервопозиционирование упрощают настройку.
· Погрешность ротационной резки менее 1 мм при подходящих условиях работы.
· Автоматическая заточка ножа поддерживает непрерывную резку.
· Возможность выпуска стандартных пачек и пачек с нижним извлечением.
· Опциональное тиснение и прижимной рисунок по краям.
Основные технические данные
Параметр | Значение |
Максимальная ширина рулона | 1500 мм |
Плотность бумаги | 12-16 г/м²; 2, 3 или 4 слоя |
Производительность складывания | 20-25 полотен/мин или 800-1000 листов/мин на линию, по первому достигнутому пределу |
Типовой размер листа | 200 x 190 мм ±2 мм; размер резки регулируется |
Способ складывания | Непрерывное вакуумное складывание |
Скорость ротационной резки | До 200 резов/мин для каждого указанного резака |
Диапазон резки | Д 90-230 x Ш 80-110 x В 25-100 мм; специальная высота 10-130 мм |
Скорость стандартной упаковки | 100-160 пачек/мин |
Размер стандартной пачки | 100-220 x 90-100 x 50-100 мм |
Скорость упаковки нижнего извлечения | 25-30 пачек/мин |
Размер пачки нижнего извлечения | Д 140-500 x Ш 110-350 x В 76-100 мм |
Электропитание | 380 В, 50 Гц; другие стандарты по согласованию |
Сжатый воздух | 0,5-0,8 МПа в зависимости от выбранного агрегата |
Примечания по комплектации
Два упаковочных маршрута имеют разные диапазоны скорости и размеров продукции. Фактическая производительность зависит от качества бумаги, слойности, количества листов, размеров полотна, способа передачи, выбранного маршрута и упаковочного материала. Номинальная скорость отдельной машины не является гарантированной чистой производительностью всей линии.
До окончательного проектирования следует подтвердить размеры рулона, плотность и слойность бумаги, размер листа, количество листов в пачке, размеры стандартной пачки и пачки с нижним извлечением, тиснение, структуру пленки, напряжение, подачу сжатого воздуха и размеры цеха. После этого разрабатывается окончательная схема распределения 1 в 2 и конвейеров.
Варианты первичной и вторичной упаковки
Размещение оборудования и движение потоков в цехе
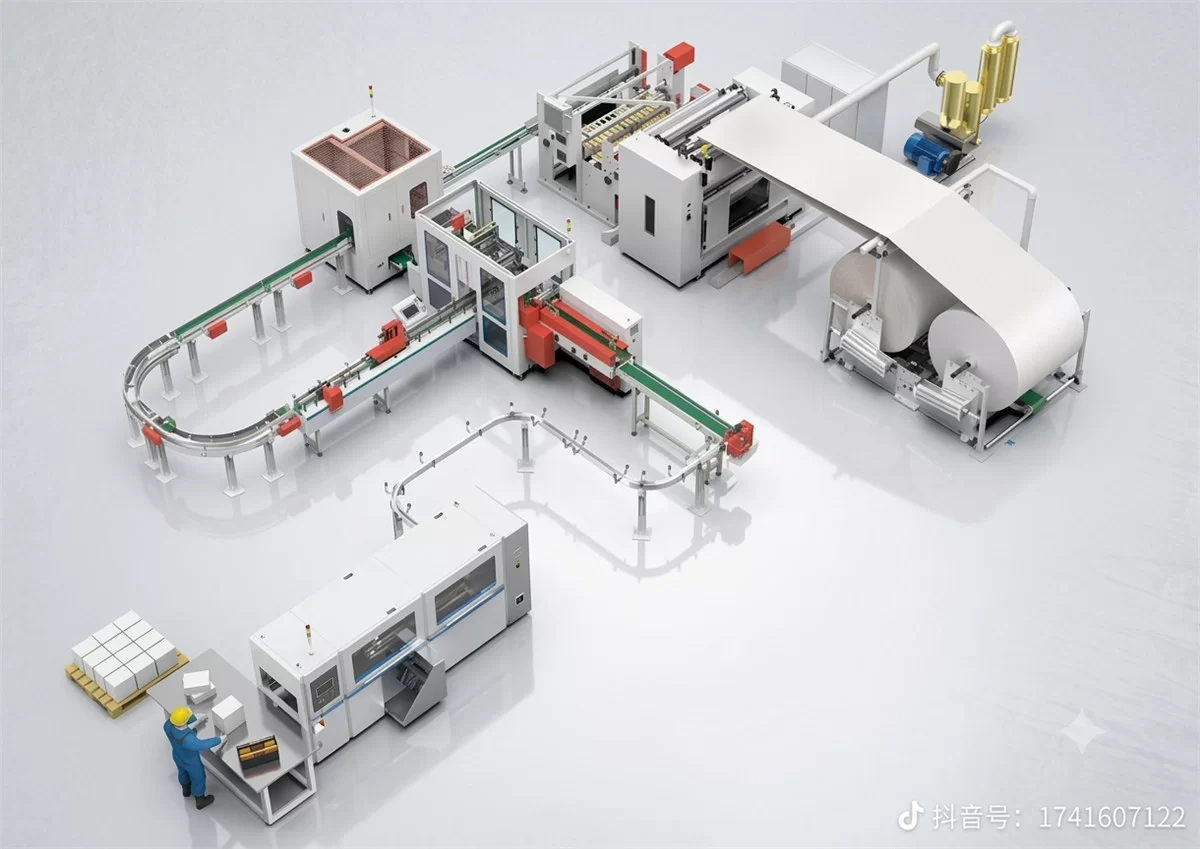
Практическая производительность, количество операторов, установленная мощность и необходимая площадь цеха зависят от окончательного состава оборудования, размеров готовой продукции, формата упаковки и условий эксплуатации. Подтвердите эти показатели в итоговом техническом предложении.