
Технологический процесс, соединение оборудования и требования к эксплуатации
Узнайте, как организована комплектная линия, какую готовую продукцию она выпускает, как выполняется упаковка и какие условия предприятия необходимо подтвердить.
Производственный процесс и соединение оборудования
Трехпоточная полуавтоматическая линия мягких упаковок лицевых салфеток
Линия объединяет трехпоточную машину для складывания лицевых салфеток и полуавтоматическое устройство бокового обжатия, загрузки в пакет и запайки. Складывающая машина автоматически формирует и считает салфетки V-сложения, после чего операторы вручную отделяют стопы, помещают их в пакеты и выполняют термосваривание.
Комплектация подходит небольшим и средним предприятиям, которым необходима практичная линия с умеренными инвестициями без автоматического резака логов, конвейерной передачи и высокоскоростной упаковочной машины. Линия относится к полуавтоматическим, поскольку разделение продукции, установка пакета и запайка выполняются вручную.
Технологический процесс
Рулоны бумаги устанавливаются на размоточную стойку, полотно вручную заправляется в машину.
Бумага продольно режется, складывается вакуумным способом и автоматически подсчитывается.
Оператор вручную отделяет необходимую стопу и проверяет качество складывания.
Стопа помещается в боковой пресс и сжимается ручным клапаном.
На сжатую стопу надевается пластиковый пакет, после чего педальный клапан перемещает салфетки внутрь пакета.
Заполненный пакет подводится к нагревательной нити и герметично запаивается.
Состав оборудования
Оборудование | Назначение | Справочные данные |
Трехпоточная машина складывания | Размотка, продольная резка, складывание и счет | Ширина бумаги 560 мм; стабильная скорость 80 м/мин; суммарно 10,5 кВт |
Полуавтоматическая машина загрузки и запайки | Боковое обжатие, ручная установка пакета и термосваривание | 3-4 пачки/мин; 60 Вт; 800 x 500 x 1000 мм; 35 кг |
Основные технические параметры
Параметр | Значение |
Максимальная ширина бумаги | 560 мм |
Проектная скорость складывания | 60-100 м/мин |
Стабильная скорость | Около 80 м/мин |
Размер листа | 200 x 170 мм ±2 мм; ширина резки регулируется |
Способ складывания | Непрерывное вакуумное складывание |
Система счета | Автоматический ступенчатый счет и маркировка черной точкой |
Скорость загрузки | 3-4 пачки/мин |
Размер пачки | Д180 мм x Ш80-200 мм регулируемая x В170 мм |
Подача воздуха | Насос пользователя, шланг 8 мм |
Питание запайщика | 220 В, 50 Гц, 60 Вт |
Расчетная установленная мощность | Около 10,56 кВт без компрессора |
Операторы | Примерно 2-3 человека в смену |
Практическая производительность и безопасность
Складывающая машина работает со скоростью около 80 м/мин, однако количество готовых упаковок определяется ручным разделением стоп и скоростью загрузки 3-4 пачки в минуту. Фактический выпуск зависит от числа листов, толщины стопы, размера пакета, ритма работы оператора и времени охлаждения шва.
Перед работой запайщик необходимо предварительно нагреть и настроить температуру по толщине пакета. Нельзя прикасаться к нагревательной нити или размещать рядом легковоспламеняющиеся материалы.
Варианты первичной и вторичной упаковки
Размещение оборудования и движение потоков в цехе
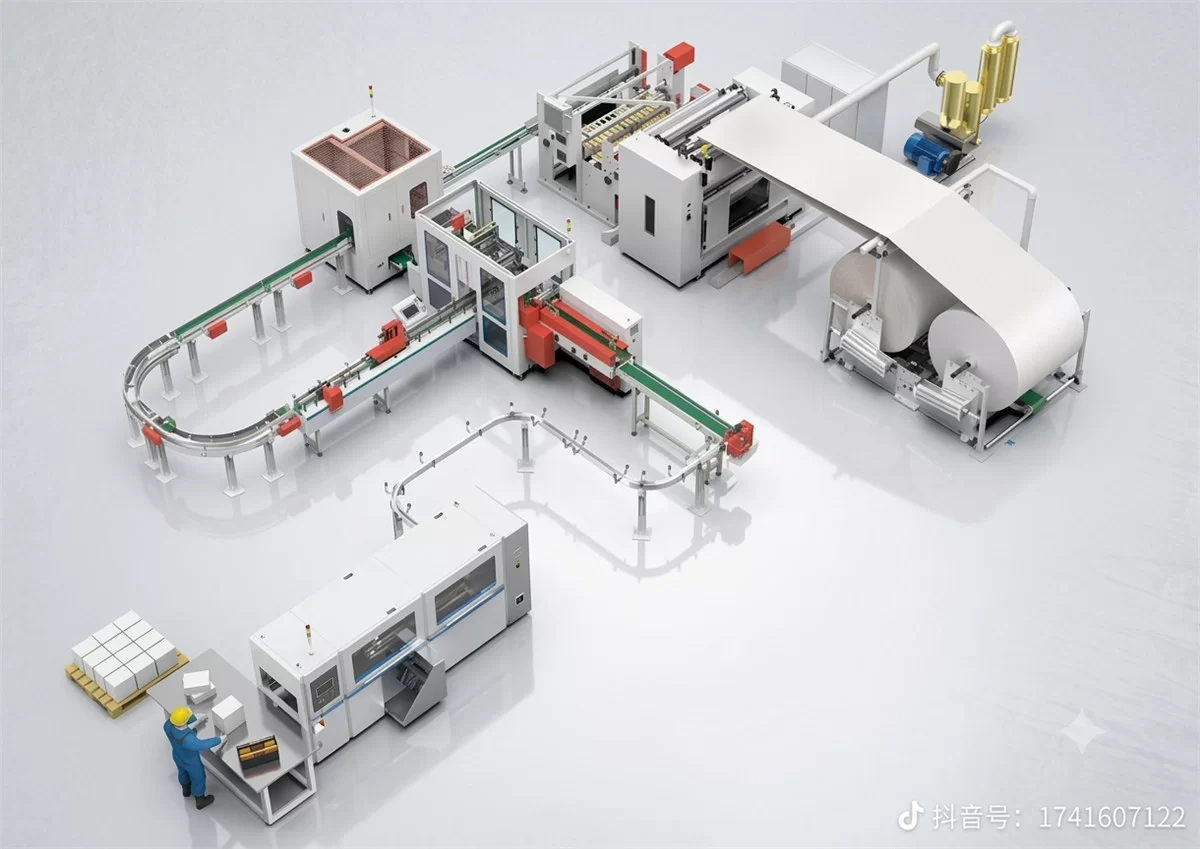
Практическая производительность, количество операторов, установленная мощность и необходимая площадь цеха зависят от окончательного состава оборудования, размеров готовой продукции, формата упаковки и условий эксплуатации. Подтвердите эти показатели в итоговом техническом предложении.