
Технологический процесс, соединение оборудования и требования к эксплуатации
Узнайте, как организована комплектная линия, какую готовую продукцию она выпускает, как выполняется упаковка и какие условия предприятия необходимо подтвердить.
Производственный процесс и соединение оборудования
Автоматическая линия 2100 для клеевого ламинирования кухонных полотенец
Линия серии 2100 предназначена для производства многослойных кухонных бумажных полотенец с клеевым соединением слоев. В одном потоке выполняются размотка, нанесение клея, ламинирование с тиснением, перфорация, перемотка, резка, первичная упаковка и формирование многорулонных пачек.
Готовая продукция
Линия выпускает двух- и трехслойные кухонные рулоны, ламинированные рулоны с тиснением, перфорированные бытовые полотенца, индивидуально упакованные изделия и групповые пачки. Система клеевого ламинирования используется для более устойчивого соединения слоев и выраженного рисунка тиснения.
Последовательность операций
Бумажные полотна с нескольких размоточных стоек синхронизируются по натяжению. Клей наносится по заданной схеме, после чего слои соединяются между тиснильными валами. Далее полотно перфорируется и перематывается в лог. Ленточнопильный или автоматический резак разделяет лог на рулоны, которые поступают на индивидуальную упаковку и группирование.
Производительность и персонал
Скорость перемотки составляет 80–200 м/мин. Резка может выполняться со скоростью 100–150 резов в минуту, первичная упаковка — 30–80 пакетов в минуту, а групповая упаковка — до 20 пачек в минуту. Для смены обычно требуется 4–6 операторов. Ориентировочная установленная мощность соединенного оборудования составляет 60–70 кВт.
Площадь и выбор конфигурации
Рекомендуемая зона установки составляет примерно 30–35 м в длину и 8–10 м в ширину, общая площадь цеха — 400–550 м². При подборе линии необходимо подтвердить число слоев, плотность бумаги, рисунок тиснения, тип клея, диаметр рулона, скорость и формат упаковки. Эти параметры определяют конструкцию ламинирующего узла и состав последующего оборудования.
Варианты первичной и вторичной упаковки
Размещение оборудования и движение потоков в цехе
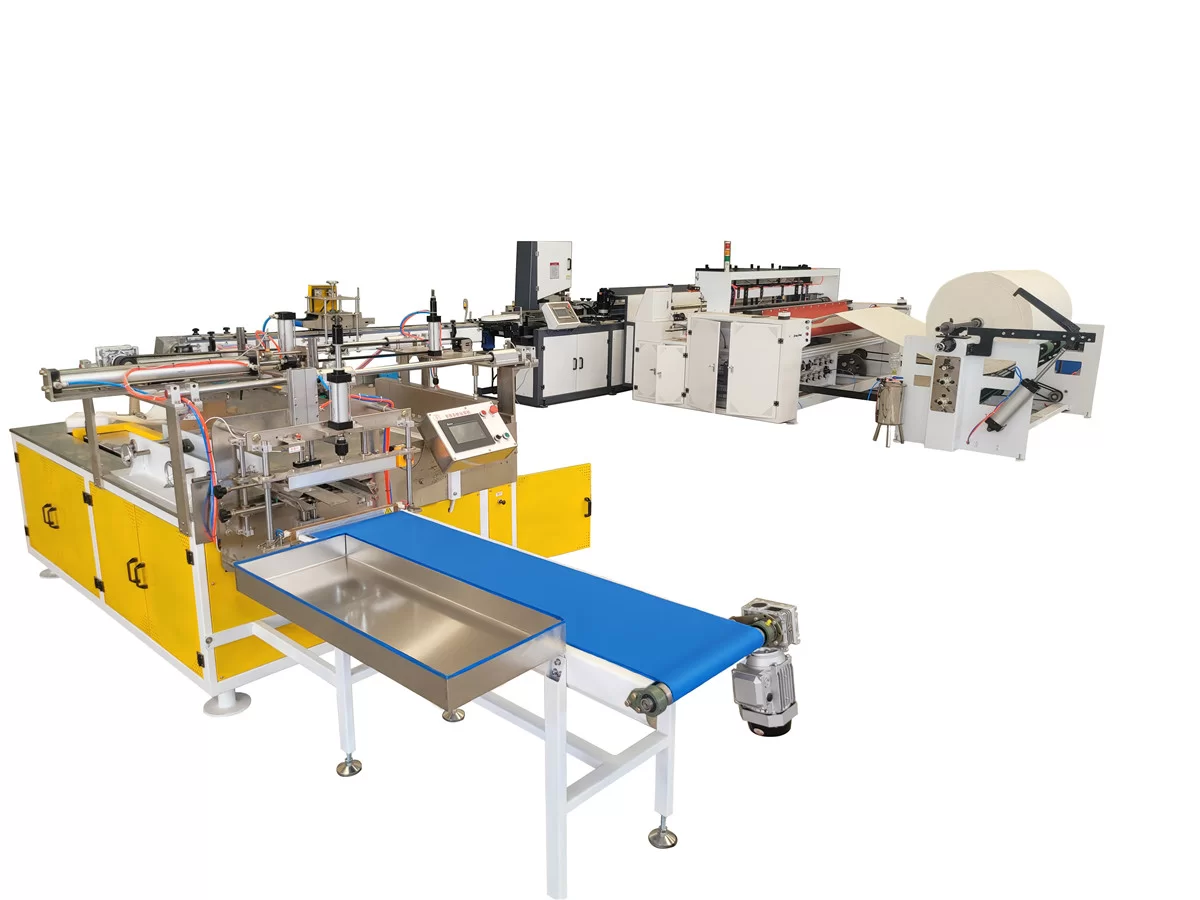
Практическая производительность, количество операторов, установленная мощность и необходимая площадь цеха зависят от окончательного состава оборудования, размеров готовой продукции, формата упаковки и условий эксплуатации. Подтвердите эти показатели в итоговом техническом предложении.