
Технологический процесс, соединение оборудования и требования к эксплуатации
Узнайте, как организована комплектная линия, какую готовую продукцию она выпускает, как выполняется упаковка и какие условия предприятия необходимо подтвердить.
Производственный процесс и соединение оборудования
Полностью автоматическая 7-рядная линия предназначена для непрерывного производства бумажных салфеток для лица в мягкой упаковке. Производственный процесс охватывает размотку исходной бумаги, продольное разделение, V-образное фальцевание, автоматический подсчёт, поперечную резку, индивидуальную мягкую упаковку и групповую упаковку готовой продукции.
В состав линии входят 7-рядная машина для фальцевания салфеток, одноканальный ротационный резак, автоматическая машина для мягкой упаковки и машина для формирования групповых упаковок. Последовательное соединение оборудования сокращает количество ручных операций, обеспечивает стабильный ритм производства и подходит для средних и крупных предприятий по выпуску бумажной продукции.
Полный производственный процесс
Рулоны исходной бумаги устанавливаются на размоточные устройства фальцевальной машины. После размотки бумага проходит через систему продольной резки, направляющие и фальцевальные узлы. Отдельные слои бумаги складываются в структуру V-fold, образуя непрерывные пачки салфеток.
Система подсчёта контролирует количество листов в каждой пачке. После достижения заданного количества сформированные пачки передаются на ротационный резак. Резак выполняет автоматическую поперечную резку непрерывных блоков на отдельные пачки установленной длины.
Затем готовые пачки поступают в машину для мягкой упаковки, где выполняются подача упаковочной плёнки, формирование пакета, запечатывание и отделение готовой упаковки. После индивидуальной упаковки продукция может автоматически передаваться на машину групповой упаковки. Несколько мягких пачек объединяются в один транспортный пакет в соответствии с выбранной схемой расположения.
7-рядная машина для фальцевания салфеток
Основная фальцевальная машина одновременно формирует семь рядов салфеток. Использование вакуумного всасывания и стабильной системы подачи бумаги помогает сохранить ровное положение каждого слоя во время работы на высокой скорости.
Рабочая скорость фальцевальной машины может достигать 110 м/мин. Фактическая скорость зависит от плотности и качества исходной бумаги, количества слоёв, размера листа, количества салфеток в пачке и требований к готовой продукции.
Количество листов, длина пачки и другие рабочие параметры настраиваются в соответствии с производственным заданием. Линия может использоваться для выпуска однослойных, двухслойных, трёхслойных и многослойных салфеток при условии соответствующей конфигурации оборудования.
Для производства могут применяться рулоны санитарно-гигиенической бумаги из первичной целлюлозы или другого материала, отвечающего требованиям к бумажным салфеткам. Ширина исходного рулона, диаметр рулона и характеристики бумаги согласовываются перед изготовлением оборудования.
Автоматическая резка пачек
После фальцевания непрерывные блоки салфеток поступают в одноканальный ротационный резак. Оборудование автоматически режет их на отдельные пачки заданной длины.
Производительность резака может достигать 220 резов в минуту. Фактическая производительность определяется длиной пачки, количеством листов, толщиной сложенного блока, качеством бумаги и скоростью предыдущего оборудования.
Согласованное управление фальцевальной машиной и резаком обеспечивает непрерывную подачу материала. Это уменьшает необходимость ручного перемещения пачек и помогает поддерживать одинаковый размер готовой продукции.
Автоматическая мягкая упаковка
Отрезанные пачки автоматически подаются в машину для мягкой упаковки. Оборудование выполняет подачу продукта, протяжку плёнки, формирование упаковки, термосваривание и вывод готовых пакетов.
В зависимости от выбранной конфигурации скорость упаковки составляет примерно от 100 до 160 пачек в минуту. Производительность зависит от размера пачки, типа упаковочной плёнки, способа запечатывания и требований к внешнему виду готовой упаковки.
Для упаковки могут использоваться CPP, PE, OPP/CPP, PT/PE и другие термосвариваемые плёнки. Конкретный материал необходимо выбирать с учётом скорости оборудования, толщины плёнки, температуры сваривания и требований к герметичности упаковки.
Размер индивидуальной упаковки регулируется в пределах, предусмотренных выбранной моделью. Перед изготовлением линии необходимо подтвердить длину, ширину и высоту пачки, количество листов, количество слоёв бумаги и требуемый тип плёнки.
Автоматическая групповая упаковка
После индивидуальной упаковки мягкие пачки могут поступать на автоматическую машину для групповой упаковки. Оборудование формирует заданное количество пачек в одну группу и упаковывает их в общий пакет.
Линия поддерживает различные варианты комплектации, включая 3, 4, 5, 6, 8, 9, 10, 12 или 15 мягких пачек в одной групповой упаковке. Доступная схема расположения зависит от размеров отдельной пачки и требуемого формата транспортной упаковки.
Производительность машины групповой упаковки составляет примерно 20–22 пакета в минуту. Фактическая скорость зависит от количества пачек в группе, схемы их расположения, размеров готового пакета и характеристик упаковочного материала.
Параметры групповой упаковки должны быть подтверждены до изготовления оборудования. Если планируется выпуск нескольких форматов продукции, необходимо заранее предоставить размеры каждой индивидуальной пачки и соответствующую схему группирования.
Автоматизация и управление
Основные машины оснащаются независимыми системами управления и могут быть объединены в непрерывную производственную линию. Рабочие параметры задаются через интерфейс оператора, что облегчает настройку скорости, длины продукта, количества листов и упаковочных параметров.
Фотоэлектрические датчики контролируют положение материала и готовой продукции. При отсутствии бумаги, упаковочной плёнки или продукта оборудование может подавать предупреждающий сигнал либо автоматически останавливать соответствующий участок линии.
Система регулирования скорости помогает согласовать работу фальцевальной машины, ротационного резака, машины мягкой упаковки и группового упаковщика. Это предотвращает накопление продукции между отдельными участками и снижает риск повреждения пачек во время транспортировки.
Производительность линии
Общая производительность определяется не только максимальной скоростью одной машины. Она зависит от согласованной работы всех участков, характеристик бумаги, размера салфеток, количества листов в пачке и выбранного формата упаковки.
Основные показатели линии:
скорость фальцевания — до 110 м/мин;
скорость резки — до 220 резов в минуту;
скорость индивидуальной мягкой упаковки — примерно 100–160 пачек в минуту;
скорость групповой упаковки — примерно 20–22 пакета в минуту.
Указанные значения являются техническими ориентирами. Фактическая производительность рассчитывается после подтверждения формата салфеток, количества листов, количества слоёв, размера индивидуальной пачки и схемы групповой упаковки.
Требования к персоналу и производственному помещению
Для обслуживания линии обычно требуется от 3 до 5 операторов в смену. Количество работников зависит от способа подачи исходной бумаги, уровня автоматизации, частоты замены рулонов, организации контроля качества и способа укладки готовых групповых пакетов.
Ориентировочный размер линии составляет от 28 до 35 метров в длину и от 7 до 9 метров в ширину. Рекомендуемая площадь производственного помещения составляет примерно 350–500 м², а свободная высота должна быть не менее 4 метров.
При планировании цеха необходимо предусмотреть пространство для хранения рулонов исходной бумаги, упаковочной плёнки и готовой продукции. Также требуется оставить проходы для операторов, технического обслуживания, замены ножей, очистки оборудования и перемещения материалов.
Ориентировочная установленная мощность основной линии составляет около 52,4 кВт без учёта дополнительного оборудования. Фактическая мощность зависит от окончательной комплектации, напряжения электросети, количества транспортёров, системы подачи воздуха и выбранных вспомогательных устройств.
Конфигурация под требования производства
Линия может комплектоваться в соответствии с необходимым размером салфеток и форматом упаковки. Перед подготовкой окончательного технического решения рекомендуется предоставить следующие данные:
ширину и плотность исходной бумаги;
диаметр и ширину рулона;
количество слоёв бумаги;
размер одного развёрнутого листа;
количество листов в одной пачке;
длину, ширину и высоту индивидуальной упаковки;
тип и толщину упаковочной плёнки;
количество мягких пачек в групповой упаковке;
требуемую производительность за смену;
напряжение и частоту электросети на месте установки.
На основании этих данных подбираются ширина фальцевальной машины, диапазон резки, формат упаковочного оборудования и общая компоновка производственной линии.
Преимущества линии
Полностью автоматическая 7-рядная линия объединяет основные операции производства мягких упаковок салфеток в единый последовательный процесс. Такая конфигурация уменьшает ручное перемещение продукции между отдельными машинами и обеспечивает более стабильное качество готовых пачек.
Основные преимущества:
одновременное производство семи рядов салфеток;
автоматическое V-образное фальцевание и подсчёт листов;
непрерывная резка сформированных блоков;
автоматическая индивидуальная мягкая упаковка;
автоматическое формирование групповых пакетов;
возможность выпуска продукции разных размеров;
регулировка рабочих параметров через систему управления;
сокращение количества ручных операций;
удобное соединение всех машин транспортёрами;
возможность адаптации компоновки под размеры производственного помещения.
Благодаря гибкой конфигурации линия подходит для производства различных видов мягких упаковок бумажных салфеток. Окончательная модель и технические параметры определяются в соответствии с характеристиками исходной бумаги, размером готовой пачки, требуемой скоростью и способом групповой упаковки.
Варианты первичной и вторичной упаковки
Автоматическая групповая упаковка по 3, 4, 5, 6, 8, 9, 10, 12 или 15 мягких пачек с учетом подтвержденных размеров и схемы размещения.
Размещение оборудования и движение потоков в цехе
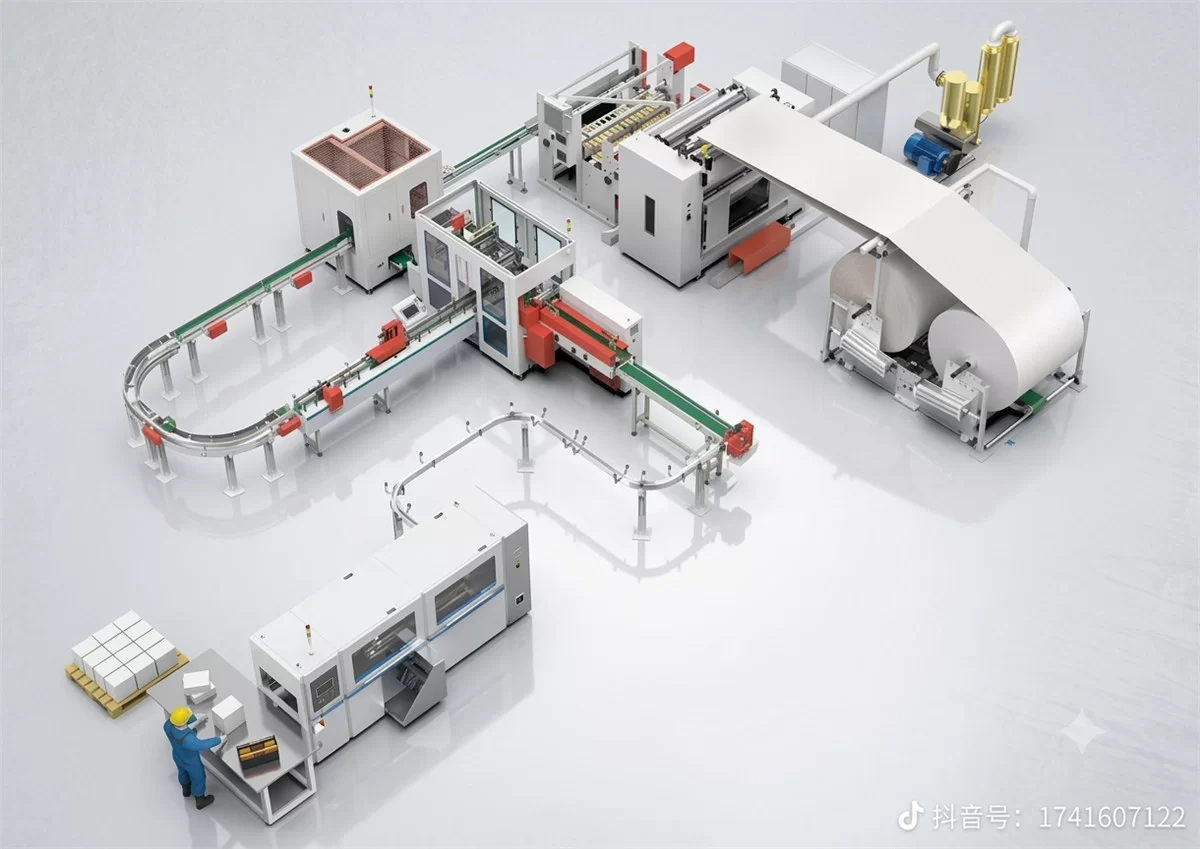
Практическая производительность, количество операторов, установленная мощность и необходимая площадь цеха зависят от окончательного состава оборудования, размеров готовой продукции, формата упаковки и условий эксплуатации. Подтвердите эти показатели в итоговом техническом предложении.